


מגנט ניאודימיום מסונט מוכן על ידי התכה של חומרי הגלם תחת ואקום או אווירה אינרטית בתנור היתוך אינדוקציה, ולאחר מכן מעובד בגלגלת הרצועה ומקורר ליצירת רצועת סגסוגת Nd-Fe-B. רצועות סגסוגת מרוסקות ליצירת אבקה דקה בקוטר של מספר מיקרונים. האבקה העדינה נדחסת לאחר מכן בשדה מגנטי עם אוריינטציה ומושחתת לגופים צפופים. לאחר מכן, הגופים עוברים במכונה לצורות הספציפיות, מטופלים על פני השטח וממגנטים אותם.
שְׁקִילָה
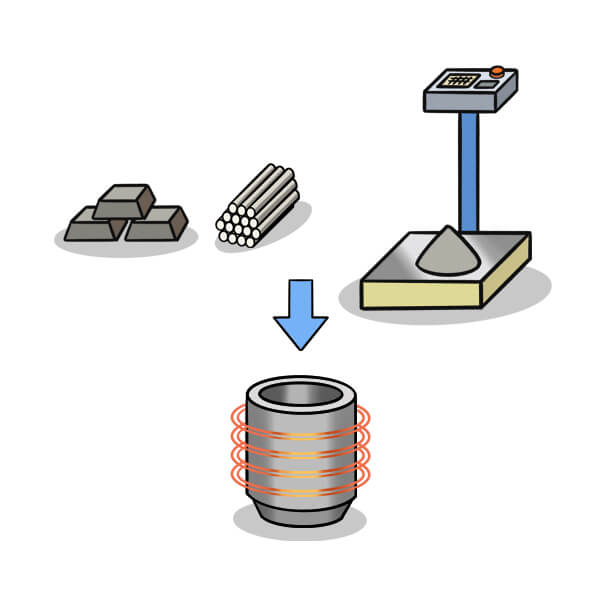
שקילה של חומר גלם מוסמך קשורה ישירות לדיוק הרכב המגנט. טוהר או חומר גלם ויציבות ההרכב הכימי הוא הבסיס לאיכות המוצר. מגנט ניאודימיום מסונטר בוחר בדרך כלל בסגסוגת של אדמה נדירה כמו Praseodymium-Neodymium Pr-Nd mischmetal, Lanthanum-Cerium La-Ce mischmetal וסגסוגת Dysprosium Iron Dy-Fe כחומר מטעמי עלות. אלמנט נקודת התכה גבוהה בורון, מוליבדן או ניוביום מתווספים בצורה של סגסוגת ברזל. יש להסיר שכבת חלודה, הכללה, תחמוצת ולכלוך על פני חומר הגלם באמצעות מכונת מיקרו-פיצוץ. בנוסף, חומר הגלם צריך להיות בגודל מתאים כדי למלא את היעילות בתהליך ההיתוך הבא. לנאודימיום יש לחץ אדים נמוך ותכונות כימיות אקטיביות, אז מתכת אדמה נדירה קיימת מידה מסוימת של אובדן נידוף ואובדן חמצון במהלך תהליך ההיתוך, לכן, תהליך השקילה של מגנט ניאודימיום מחוטא צריך לשקול להוסיף מתכת אדמה נדירה נוספת כדי להבטיח דיוק של הרכב המגנט.
התכה ויציקת רצועות

התכה ויציקת רצועות היא קריטית להרכב, למצב הגבישי ולהפצת הפאזה, ובכך משפיעות על התהליך והביצועים המגנטיים הבאים. חומר גלם מחומם למצב מותך באמצעות התכת אינדוקציה בתדר בינוני ונמוך תחת ואקום או אווירה אינרטית. ניתן לעבד את היציקה כאשר המסת הסגסוגת מבינה הומוגיזציה, פליטה וסיגוג. מיקרו-מבנה טוב של מטיל יצוק צריך להיות בעל גביש עמודי גדל היטב ובגודל עדין, ואז שלב עשיר ב-Nd צריך להתפזר לאורך גבול התבואה. בנוסף, המיקרו-מבנה של מטיל יצוק צריך להיות נקי מ-Fe phase. דיאגרמת פאזות Re-Fe מציינת שסגסוגת טרינרית של אדמה נדירה היא בלתי נמנעת לייצר פאזה -Fe במהלך קירור איטי. תכונות מגנטיות רכות של טמפרטורת החדר של שלב Fe יפגעו קשות בביצועים המגנטיים של המגנט, ולכן יש לעכב אותה על ידי קירור מהיר. על מנת לספק את אפקט הקירור המהיר הרצוי כדי לעכב את הייצור של שלב -Fe, Showa Denko KK, פיתחה את טכנולוגיית יציקת הרצועות והפכה במהרה לטכנולוגיה שגרתית בתעשייה. הפצה אחידה של שלב עשיר ב-Nd וההשפעה המעכבת על שלב-Fe יכולה להפחית ביעילות את התוכן הכולל של אדמה נדירה, המתאימה לייצור מגנט בעל ביצועים גבוהים והפחתת עלויות.
ירידת מימן

התנהגות הידרוגנציה של מתכת אדמה נדירה, סגסוגות או תרכובות בין-מתכתיות ותכונות פיזיקוכימיות של הידריד היו תמיד הנושא החשוב ביישום אדמה נדירה. מטיל סגסוגת Nd-Fe-B מפגין גם נטייה חזקה מאוד של הידרוגנציה. אטומי מימן נכנסים לאתר ביניים בין השלב הראשי של התרכובת הבין-מתכתית לשלב הגבול של הגרגירים העשירים ב-Nd ויצרו תרכובת ביניים. אז המרחק הבין-אטומי גדל ונפח הסריג התרחב. הלחץ הפנימי שנוצר יגרום לסדקים בגבול התבואה (שבר בין-גרעיני), שבר גביש (שבר טרנס-גבישי) או שבר רקיע. דליפות אלו מגיעות עם פצפוץ ולכן ידועות בשם ירידת מימן. תהליך פירוק המימן של מגנט ניאודימיום מסונט מכונה גם תהליך HD. פיצוח גבול התבואה ושבר הגביש שנוצר בתהליך פירוק מימן הפכו את אבקת הקורס של Nd-Fe-B לשבירה מאוד ויתרון רב לתהליך טחינה סילון שלאחר מכן. בנוסף לשיפור היעילות של תהליך טחינה סילון, תהליך פירוק מימן הוא גם נוח להתאים את גודל האבקה הממוצע של אבקה עדינה.
ג'ט כרסום

כרסום סילון הוכיח את עצמו כפתרון המעשי והיעיל ביותר בתהליך האבקה. כרסום סילון באמצעות סילון במהירות גבוהה של גז אינרטי כדי להאיץ אבקה גסה למהירות על-קולית ולפגוע באבקה זו בזו. המטרה הבסיסית של תהליך אבקה היא לחפש גודל חלקיקים ממוצע מתאים וחלוקת גודל החלקיקים. ההבדל בין המאפיינים לעיל מציג מאפיינים שונים בקנה מידה מקרוסקופי אשר משפיע ישירות על מילוי אבקה, כיוון, דחיסה, פירוק ומבנה מיקרו הנוצרים בתהליך סינטר, ולאחר מכן משפיעים ברגישות על ביצועים מגנטיים, תכונות מכניות, תרמו-חשמליות ויציבות כימית של מגנט ניאודימיום מחוטא. המיקרו-מבנה האידיאלי הוא גרגר שלב ראשי עדין ואחיד מוקף פאזה נוספת חלקה ודקה. חוץ מזה, כיוון מגנטיזציה קל של גרגר הפאזה הראשית צריך להיות מסודר לאורך כיוון הכיוון עקבי ככל האפשר. חללים, גרגרים גדולים או פאזה מגנטית רכה יובילו להפחתה משמעותית של הכפייה הפנימית. רמננטיות וריבועיות של עקומת דה-מגנטיזציה תקטן בו-זמנית בעוד כיוון המגנטיזציה הקלה של התבואה סוטה מכיוון הכיוון. לפיכך, יש לפורר סגסוגות לחלקיק החד-גבישי בקוטר של 3 עד 5 מיקרון.
דחיסה

דחיסה של כיוון שדה מגנטי מתייחסת לניצול האינטראקציה בין האבקה המגנטית לשדה המגנטי החיצוני כדי ליישר אבקה לאורך כיוון המגנטיזציה הקלה ולהפוך אותה לעקבית עם כיוון המגנטיזציה הסופי. דחיסה של כיוון שדה מגנטי הוא הנתיב הנפוץ ביותר לייצור מגנט אנזוטרופי. סגסוגת Nd-Fe-B נמחצה לתוך חלקיק הגביש היחיד בתהליך טחינת סילון קודם. חלקיק גביש בודד הוא אנזוטרופיה חד-צירית ולכל אחד מהם יש רק כיוון מגנט קל אחד. אבקה מגנטית תהפוך לתחום בודד מתחום מרובה תחת פעולת השדה המגנטי החיצוני לאחר מילוי רופף בתבנית, ואז תתאים את כיוון המגנטיזציה הקל שלה בציר ה-c כך שיתאים לכיוון השדה המגנטי החיצוני באמצעות סיבוב או תנועה. ציר C של אבקת סגסוגת שמר בעצם על מצב הסידור שלו במהלך תהליך הדחיסה. חלקים דחוסים צריכים להמשיך בטיפול דה-מגנטיזציה לפני פירוק התבנית. המדד החשוב ביותר של תהליך הדחיסה הוא מידת ההתמצאות. דרגת הכיוון של מגנטים ניאודימיום מחוטאים נקבעת על ידי גורמים שונים, כולל עוצמת השדה המגנטי של התמצאות, גודל החלקיקים, צפיפות לכאורה, שיטת הדחיסה, לחץ הדחיסה וכו'.
סינטור

הצפיפות של החלק הדחוס יכולה להשיג יותר מ-95% מצפיפות התיאוריה לאחר תהליך סינטר מעובד תחת ואקום גבוה או אווירה אינרטית טהורה. לכן, חללים במגנט הניאודימיום המחובר סגורים מה שהבטיח אחידות של צפיפות השטף המגנטי ויציבות כימית. מכיוון שתכונות מגנטיות קבועות של מגנטים ניאודימיום מחוטאים קשורים קשר הדוק למיקרו-מבנה שלו, טיפול בחום לאחר תהליך סינטר הוא קריטי גם להתאמת הביצועים המגנטיים, במיוחד הכפייה הפנימית. שלב גבול גרגר עשיר ב-Nd משמש כשלב הנוזלי המסוגל לקדם את תגובת הסינטר ולשחזר פגמים פני השטח על גרגר הפאזה הראשית. טמפרטורת הסינטר של מגנט ניאודימיום נעה בדרך כלל בין 1050 ל-1180 מעלות צלזיוס. טמפרטורה מופרזת תוביל לצמיחת דגנים ותפחית את הכפייה הפנימית. על מנת להשיג כפייה פנימית אידיאלית, ריבועי עקומת דה-מגנטיזציה ואובדן בלתי הפיך בטמפרטורה גבוהה, מגנט ניאודימיום מסונט צריך בדרך כלל לעבד טיפול בחום חיסום דו-שלבי ב-900 ו-500 מעלות צלזיוס.
עיבוד שבבי

בנוסף לצורה רגילה עם גודל בינוני, קשה להשיג מגנט ניאודימיום מחוטא באופן ישיר את הצורה הנדרשת ודיוק הממדים בו-זמנית בשל המגבלות הטכניות בתהליך הדחיסה של כיוון השדה המגנטי, ובכך, עיבוד שבבי הוא תהליך בלתי נמנע למגנט הנאודימיום המסונטר . כחומר צרמט טיפוסי, מגנט ניאודימיום מחוטא הוא קשה ושביר במידה ניכרת, אז יש רק חיתוך, קידוח וטחינה שיכולים להיות ישימים לתהליך העיבוד שלו בטכנולוגיית עיבוד שבבי קונבנציונלית. חיתוך להב משתמש בדרך כלל בלהב מצופה יהלום או להב מצופה CBN. חיתוך חוטים וחיתוך לייזר מתאימים היטב לעיבוד של מגנט בעל צורה מיוחדת, אך מואשמים ביעילות ייצור נמוכה ובעלות עיבוד גבוהה בינתיים. תהליך הקידוח של מגנט ניאודימיום מחוטא הוא בעיקר יהלום ולייזר. יש צורך בבחירת תהליך טרפה כאשר החור הפנימי של מגנט הטבעת גדול מ-4 מ"מ. בתור תוצר הלוואי בתהליך הטרפה, ניתן להשתמש בליבה משולבת לייצור מגנט קטן יותר מתאים ובכך לשפר משמעותית את יחס ניצול החומר. גלגל שחיקה לטחינת עותק מיוצר על בסיס משטח השחזה.
טיפול שטח

טיפול מגן על פני השטח הוא הליך הכרחי למגנט הנאודימיום, במיוחד מגנט ניאודימיום מחוטא. מגנט ניאודימיום מסונט בעל מיקרו-מבנה רב-פאזי ומורכב מ-Nd2Fe14שלב B ראשי, שלב עשיר ב-Nd ושלב עשיר ב-B. שלב עשיר ב-Nd מפגין נטיית חמצון חזקה מאוד ויהווה את הסוללה הראשית עם הפאזה הראשית בסביבה לחה. כמות קטנה של אלמנטים תחליפים מסוגלת לשפר את היציבות הכימית של מגנטים, אך היא באה במחיר של ביצועים מגנטיים. לכן, ההגנה על מגנט ניאודימיום מחוטא מכוונת בעיקר על פני השטח שלו. ניתן לסווג טיפול פני השטח של מגנט ניאודימיום מחוטא לתהליך רטוב ותהליך יבש. תהליך רטוב מתייחס למגנטים מעובדים טיפול מגן משטח במים טהורים או בתמיסה. תהליך רטוב כולל פוספט, ציפוי אלקטרו, אלקטרופורזה, ציפוי ריסוס וציפוי טבילה. תהליך יבש מתייחס למגנטים המעובדים טיפול מגן משטח באמצעות תהליך פיזי או כימי ללא מגע עם תמיסה. תהליך יבש מכיל בדרך כלל שקיעת אדים פיזית (PVD) ותצהיר אדים כימי (CVD).
מגנטיזציה

רוב המגנטים הקבועים ממוגנטים לפני ההגשה עבור היישומים המיועדים להם. תהליך מגנטיזציה מתייחס להחלת שדה מגנטי לאורך כיוון הכיוון של המגנט הקבוע והשגת רוויה טכנית עם עוצמת השדה המגנטי החיצוני המוגבר. כל סוג של חומר מגנטי קבוע צריך חוזק שדה מגנטי מובהק כדי למלא רוויה טכנית בכיוון המגנטיזציה. רמננטיות וכפייה פנימית יהיו נמוכים מערכיו הראויים, אלא אם כן חוזק השדה המגנטי החיצוני נמוך מהשדה המגנטי של הרוויה הטכנית. ניתן לחלק מגנט קבוע לסוג איזוטרופי וסוג אנזוטרופי לפי אם יש לו כיוון מגנט קל או לא. כמגנט אנזוטרופי עם כוויה פנימית גבוהה, יש למגנט מגנט ניאודימיום מחוטא באמצעות מגנטיזציה דחף. הקבל ייטען לאחר תיקון, ואז האנרגיה החשמלית בפריקה מיידית של הקבל למתקן הממגנט. מתקן מגנט יכול ליצור את השדה המגנטי הפועם במהלך הזרם החזק המיידי דרכו. לכן, מגנט קבוע בסליל יהיה ממוגנט. ישנן דפוסי מגנטיזציה שונים שניתן להשיג על מגנט ניאודימיום מחוטא כל עוד אינו מתנגש עם כיוון הכיוון שלו.


